تمل
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
سٹیل کی ساخت کی پیداوار ٹیکنالوجی کا تجزیہ
Ⅰ جائزہ
سٹیل کی ساخت کی تعمیرڈیزائن ڈرائنگ کو جسمانی ساختی اجزاء میں تبدیل کرنے کا عمل ہے۔ اس کا بنیادی مقصد سٹیل کے مواد کو فیکٹری پروڈکشن کے طریقہ کار کے ذریعے ڈیزائن کے تقاضوں کی تعمیل میں کوالیفائیڈ سٹیل ساختی ممبروں میں پروسیس کرنا ہے، جبکہ سٹیل کی سیکشنل خصوصیات کو بنیادی طور پر کوئی تبدیلی نہیں کی جاتی ہے۔
اسٹیل ڈھانچے کی پیداواری ٹیکنالوجی عام طور پر مکینیکل مینوفیکچرنگ سے ملتی جلتی ہے۔ تاہم، یہ دیکھتے ہوئے کہ سٹیل کے ڈھانچے کی مصنوعات بالآخر تعمیراتی جگہوں پر جمع کی جاتی ہیں، اس کے عمل درست کنٹرول اور اخترتی کی روک تھام پر زیادہ زور دیتے ہیں۔
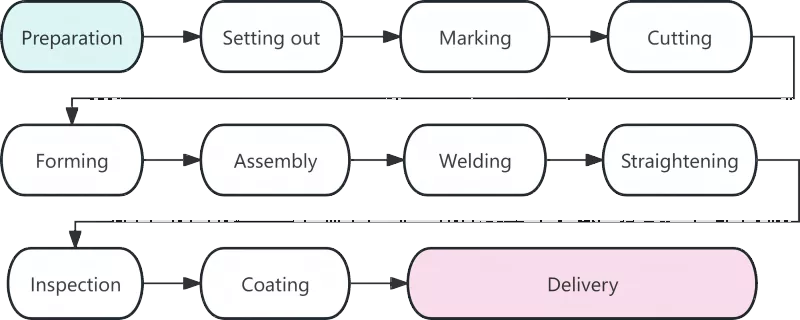
Ⅱ سٹیل کی ساخت کی پیداوار کے عمل کے بہاؤ چارٹ
Ⅲ ہر کام کے طریقہ کار کا تفصیلی تجزیہ
|
عمل |
تفصیل |
|
مواد کی تیاری |
مواد کی تیاری سٹیل کے ڈھانچے کی تیاری کے آغاز کی نشاندہی کرتی ہے، اور اس کا معیار براہ راست تمام بعد کے کام کے طریقہ کار کو متاثر کرتا ہے۔ اس مرحلے کے بنیادی کاموں میں مواد کی قبولیت، سیدھا کرنا اور سطح کی صفائی شامل ہے۔ سٹیل کا سامان فیکٹری میں پہنچنے کے بعد، ان کے مواد کے سرٹیفکیٹس کو اصل مصنوعات کے خلاف چیک کیا جائے گا۔ بڑے ساختی اجزاء میں استعمال ہونے والے اسٹیل کے لیے کیمیائی ساخت اور مکینیکل خصوصیات کا دوبارہ معائنہ کیا جائے گا۔ نقل و حمل کے دوران خراب ہونے والے اسٹیل کو رولر سٹریٹنرز یا ہائیڈرولک جیکنگ مشینوں کے ذریعے سیدھا کیا جائے گا۔ تجربہ بتاتا ہے کہ تقریباً 80% جہتی غلطیاں خالی کرنے میں غیر سیدھا خام مال سے ہوتی ہیں۔ |
|
لافٹنگ |
لوفٹنگ سٹیل کے ڈھانچے کی تیاری میں درستگی کے کنٹرول کے لیے پہلا اہم مرحلہ ہے۔ مخصوص پلیٹ فارمز یا لے آؤٹ ٹیبلز پر، تکنیکی ماہرین پرزوں کی شکلوں کی وضاحت کے لیے ڈیزائن ڈرائنگ کے مطابق 1:1 کے تناسب سے پورے پیمانے پر اجزاء کے جوڑ اور خاکہ تیار کرتے ہیں۔ ڈرائنگ کے طول و عرض کی تصدیق کرنے کے علاوہ، ویلڈنگ سکڑنے کا الاؤنس متعلقہ عمل کی ضرورت کے مطابق محفوظ رکھا جائے گا۔ عام طور پر، ہر بٹ ویلڈ کے لیے 1 سے 1.5 ملی میٹر کا الاؤنس مختص کیا جائے گا۔ |
|
نشان لگانا |
اسکرائبنگ کے نام سے بھی جانا جاتا ہے، مارکنگ سے مراد سوراخ کی پوزیشنوں کو نشان زد کرنے کے لیے ٹیمپلیٹس کے استعمال کا طریقہ کار ہے اور اسٹیل پلیٹوں اور حصوں پر اجزاء کے خاکے کے لیے مشینی لائنیں ہیں۔ مادی استعمال کی شرح کو زیادہ سے زیادہ کرنے کے لیے "بڑے حصے پہلے، چھوٹے حصے بعد میں" کے اصول پر عمل کیا جاتا ہے۔ آپٹمائزڈ لے آؤٹ کے ذریعے، مواد کے استعمال کی مجموعی شرح 85% سے زیادہ تک پہنچ سکتی ہے، اور گھونسلے کی اصلاح کے بعد یہ 92% سے بھی تجاوز کر سکتی ہے۔ |
|
کاٹنا |
کٹنگ خام مال کو نشان زد لائنوں کے ساتھ انفرادی حصوں میں الگ کرنے کا عمل ہے۔ مین اسٹریم کاٹنے کے طریقوں میں گیس کٹنگ، پلازما کٹنگ اور لیزر کٹنگ شامل ہیں۔ عددی کنٹرول کاٹنے والی ٹیکنالوجی کے وسیع پیمانے پر استعمال نے سٹیل کے ڈھانچے کی تعمیر کی درستگی اور کارکردگی کو بہتر بنایا ہے۔ کچھ کٹی ہوئی سطحیں ثانوی کنارے کی پروسیسنگ کے بغیر براہ راست ویلڈنگ کے لیے اہل ہیں۔ |
|
تشکیل |
غیر لکیری اجزاء جیسے خمیدہ شہتیر اور مڑے ہوئے پائپ کو ٹھنڈے موڑنے یا گرم موڑنے کے ذریعے شکل دی جائے گی۔ کولڈ موڑنے کا عمل کمرے کے درجہ حرارت پر کیا جاتا ہے اور عام مڑے ہوئے اجزاء پر لاگو ہوتا ہے۔ گرم موڑنے کے لیے، موڑنے سے پہلے اسٹیلز کو 900-1100 ° C پر گرم کیا جاتا ہے، جسے موٹی پلیٹوں یا چھوٹے موڑنے والے ریڈی کے اجزاء کے لیے اپنایا جاتا ہے۔ |
|
اسمبلی |
اسمبلی کا مطلب ہے کہ ڈرائنگ کے ذریعے ضرورت کے مطابق پروسیس شدہ حصوں کو یکجا کرنا اور ٹیک ویلڈنگ کے ذریعے انہیں عارضی طور پر ٹھیک کرنا۔ معیاری اسمبلی کا طریقہ کار مندرجہ ذیل ہے: فلینج پلیٹوں کے اسپلائس سیون کو پیسنا → ویب پلیٹوں پر بررز کو ہٹائیں → اسمبلی مشین کے ساتھ درست پوزیشننگ حاصل کریں → یک طرفہ ٹی سیکشن اسٹیل کی مکمل اسمبلی → اسمبلی کو پلٹائیں اور مجموعی طور پر تشکیل مکمل کریں۔ |
|
ویلڈنگ |
ویلڈنگ اعلی تکنیکی ضروریات اور سخت کوالٹی کنٹرول کے ساتھ سٹیل کے ڈھانچے کی تیاری میں بنیادی طریقہ کار ہے۔ عام طور پر استعمال ہونے والے ویلڈنگ کے طریقوں میں خودکار ڈوبی ہوئی آرک ویلڈنگ، CO₂ گیس شیلڈ ویلڈنگ اور شیلڈ میٹل آرک ویلڈنگ شامل ہیں۔ |
|
سیدھا کرنا |
ویلڈنگ کے دوران پیدا ہونے والا تھرمل تناؤ اجزاء کی خرابی کا سبب بنے گا، جسے اصل ہندسی شکل کو بحال کرنے کے لیے سیدھا کرکے ختم کیا جائے گا۔ سیدھا کرنے کے عام طریقوں میں مکینیکل سیدھا کرنا، شعلہ سیدھا کرنا اور مشترکہ سیدھا کرنا شامل ہیں۔ ایک ہی پوزیشن پر تین بار سے زیادہ گرم نہیں کیا جائے گا، اور زیادہ گرمی سختی سے ممنوع ہے۔ |
|
معائنہ |
مینوفیکچرنگ کے پورے عمل سے گزرتے ہوئے، معائنہ مصنوعات کے معیار کی کلیدی ضمانت کے طور پر کام کرتا ہے۔ مرحلہ وار معائنہ بنیادی طور پر خام مال کے معائنہ، عمل میں معائنہ اور پوسٹ ویلڈنگ معائنہ کا احاطہ کرتا ہے۔ ویلڈز کے اندر مہلک نقائص جیسے دراڑیں اور نامکمل فیوژن کی اجازت نہیں ہے۔ |
|
کوٹنگ |
کوٹنگ سٹیل کے ڈھانچے کے لیے اینٹی سنکنرن اور آگ سے تحفظ فراہم کرتی ہے۔ معیاری کوٹنگ سسٹم تین تہوں پر مشتمل ہے: زنک سے بھرپور ایپوکسی پرائمر، ایپوکسی مائیکیئس آئرن انٹرمیڈیٹ کوٹ، اور پولی یوریتھین یا فلورو کاربن ٹاپ کوٹ۔ آگ سے بچنے والی کوٹنگ ایک سے زیادہ پتلی کوٹوں میں لگائی جائے گی۔ کوٹنگ آپریشن کے لیے محیطی درجہ حرارت 5°C سے کم نہیں ہونا چاہیے، رشتہ دار نمی 85% سے زیادہ نہیں ہو گی، اور سٹیل کی سطح کا درجہ حرارت اوس کے نقطہ سے کم از کم 3°C زیادہ ہونا چاہیے۔ |
|
فیکٹری سے ترسیل |
ڈیلیوری سٹیل کی ساخت کی تیاری کا آخری مرحلہ ہے۔ حتمی معائنہ میں کامیاب ہونے والے اجزاء کو منفرد سیریل نمبر اور نشانات تفویض کیے جائیں گے۔ اجزاء کو تنصیب کی ترتیب کے مطابق گروپوں میں بنڈل کیا جائے گا۔ کوٹنگ کی خراشوں کو روکنے کے لیے لکڑی کے بلاکس یا ربڑ کی گسکیٹ کو اجزاء کے درمیان رکھا جانا چاہیے۔ |
چہارم جدید اسٹیل سٹرکچر مینوفیکچرنگ ٹیکنالوجی کے ترقی کے رجحانات
جدید سٹیل کا ڈھانچہمینوفیکچرنگ تیزی سے ذہین ہے اور پیداوار کی درستگی اور کارکردگی کو بہتر بنانے کے لیے مشینی ہے۔ عددی کنٹرول ٹیکنالوجی، خودکار ویلڈنگ، BIM ایپلی کیشن اور پری اسمبلی کے لیے ورچوئل سمولیشن انڈسٹری کے مستقبل کی ترقی کے رجحانات کی نمائندگی کرتے ہیں۔
اسٹیل ڈھانچے کی پیداوار ایک مکمل نظام ہے جس میں قریب سے جڑے عمل، اعلی درستگی کے تقاضے اور سخت کوالٹی کنٹرول شامل ہیں۔ ترتیب سے لے کر کوٹنگ تک ہر طریقہ کار تیار مصنوعات کے معیار کو براہ راست متاثر کرتا ہے۔ ذہین ٹیکنالوجیز کے وسیع پیمانے پر استعمال کے ساتھ، اسٹیل کے ڈھانچے کے لیے سخت معیارات اپنائے جائیں گے، جس سے مصنوعات کے معیار میں مزید بہتری آئے گی۔
متعلقہ خبریں۔
- اسٹیل فریم ہارس اسٹیبل کنسٹرکشن کے لیے مناسب سائز کا انتخاب کیسے کریں؟
- سائٹ پر سٹیل سٹرکچر اسمبلی + انٹیگرل ہوسٹنگ کنسٹرکشن ورک فلو + کلیدی تحفظات
- جدید زندگی کے لیے ڈبل لیئر پریفاب اسٹیل فریم ہاؤس کی تعمیر کا انتخاب کیوں کریں؟
- سٹیل سٹرکچر فیکٹری کی عمارتوں کے ڈیزائن اور تعمیر کے لیے نو اہم نکات
- سٹیل کی ساخت چکن شیڈ کی تعمیر پولٹری فارمز کے انتظام کو کیسے بہتر بنا سکتی ہے؟
- "لوکوموٹیو طرز" صنعتی عمارتیں: کیا 3 منزلہ دفتر اسٹیل یا کنکریٹ کا ہونا چاہیے؟
مجھے ایک پیغام چھوڑ دو