تمل
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
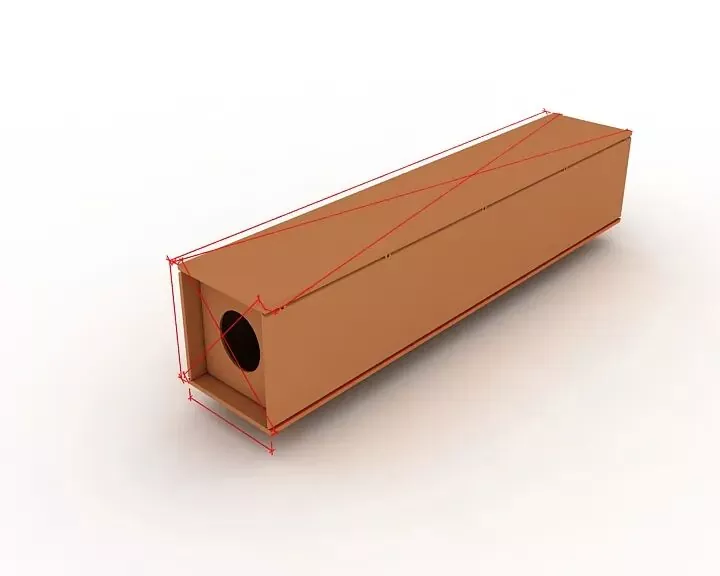
EIHE اسٹیل سٹرکچر کا باکس کالم پروسیسنگ فلو اور انجینئرنگ ایپلی کیشن کی کامیابیاں
I. عمومی ترتیب ڈرائنگ
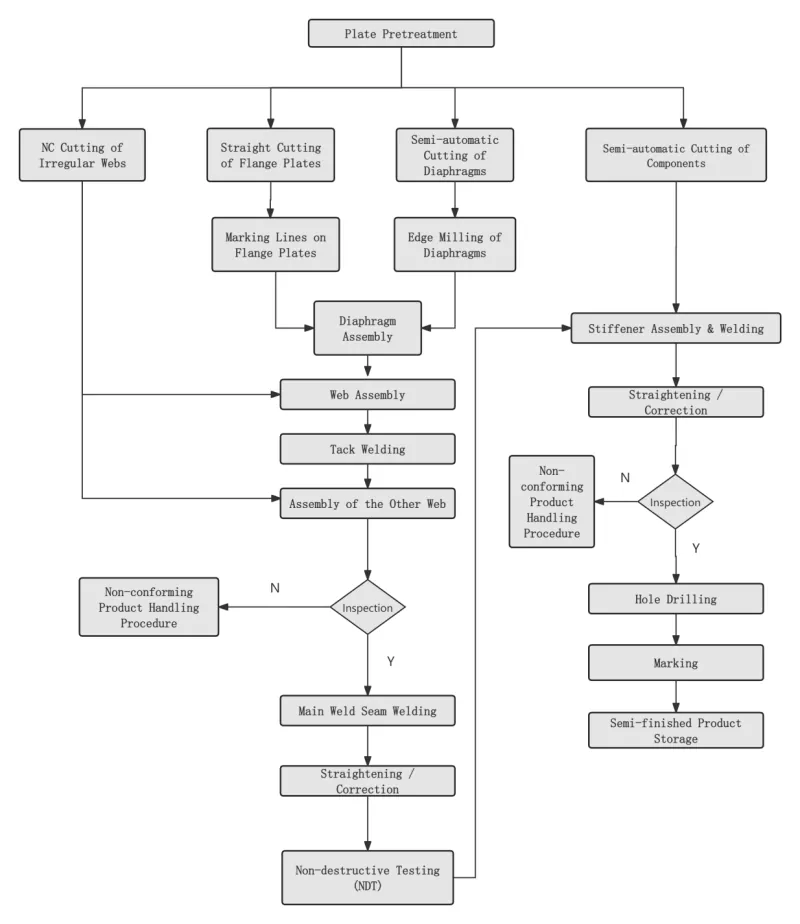
Ⅱ کلیدی عمل
|
مرحلہ 1 اسٹیل پلیٹ کی سطح کی پری ٹریٹمنٹ |
اسٹیل پلیٹ کو خالی کرنے سے پہلے ڈیزائن یا عمل کی ضروریات کے مطابق کیا جاتا ہے۔ |
|
|
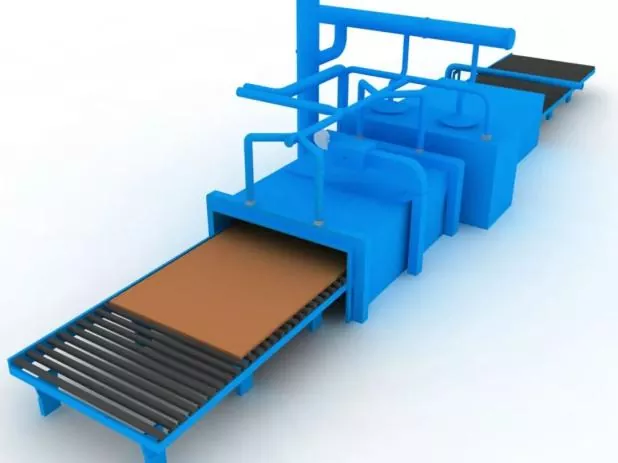
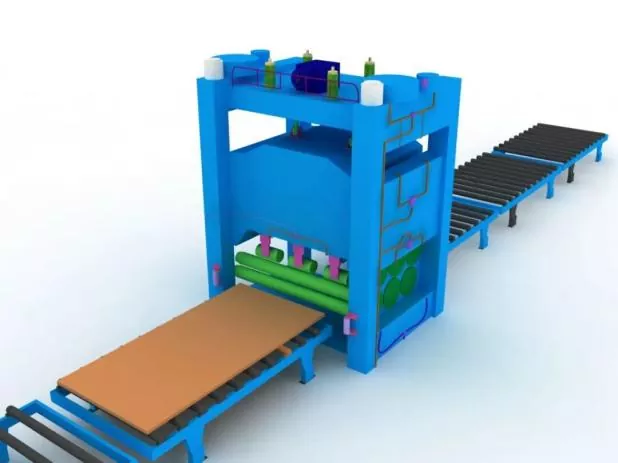
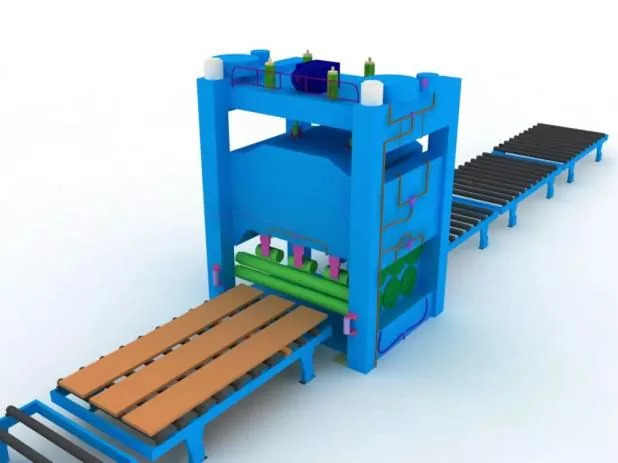
مرحلہ 2 سٹیل پلیٹ کو سیدھا کرنا |
مجموعی طور پر سیدھا کرنا سٹیل پلیٹ پریٹریٹمنٹ کے بعد کیا جائے گا تاکہ خالی ہونے کی درستگی کو یقینی بنایا جا سکے اور سٹیل پلیٹ کے اندرونی بقایا تناؤ کو دور کیا جا سکے۔ |
|
|
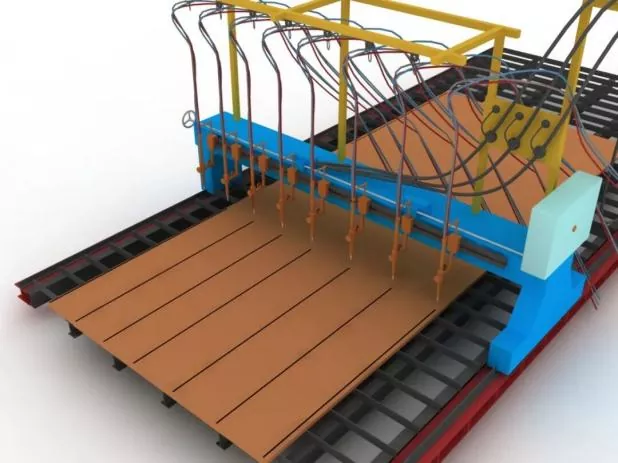
مرحلہ 3 حصوں کو کاٹنا اور خالی کرنا |
کاٹنے سے پہلے، کاٹنے والی مشین کو ایڈجسٹ کریں، نوزل ماڈل کی تصدیق کریں، اور ہوا کے دباؤ کے استحکام کو چیک کریں۔ |
|
|
کاٹنے کے دوران، پہلے سٹیل پلیٹ کی کٹنگ سیون کو پہلے سے گرم کریں، اور کاٹنے کی رفتار کو سختی سے کنٹرول کریں۔ |
||
|
مرحلہ 4 حصوں کا ثانوی سیدھا کرنا |
اسمبلی کی درستگی کو یقینی بنانے اور اسٹیل پلیٹوں کے اندرونی بقایا تناؤ کو کم کرنے کے لیے اسٹیل پلیٹ کو خالی کرنے کے بعد انجام دیا گیا۔ |
|
|
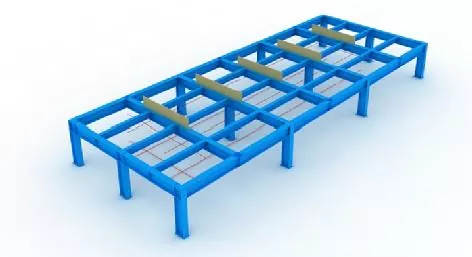
مرحلہ 5 جگس اور لے آؤٹ لائنز کی ترتیب |
اسمبلی سے پہلے، لے آؤٹ لائنز اور جیگس سب سے پہلے سیٹ کیے جائیں گے۔ |
|
|
جگ کی تنصیب کے دوران، اوپری سوراخ کی افقی سطح کو یقینی بنایا جانا چاہیے، اور کافی سختی اور مضبوطی کی ضمانت دی جائے گی۔ |
||
|
تمام جیگس اور لے آؤٹ لائنوں کو نامزد اہلکاروں کے معائنہ اور منظوری کے بعد ہی استعمال میں لایا جا سکتا ہے۔ |
||
|
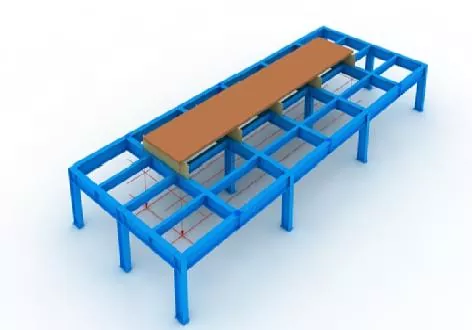
مرحلہ 6 لوئر پینل کی پوزیشننگ |
پلمب باب اور لے آؤٹ لائنوں کے ذریعہ بالکل درست پوزیشن۔ |
|
|
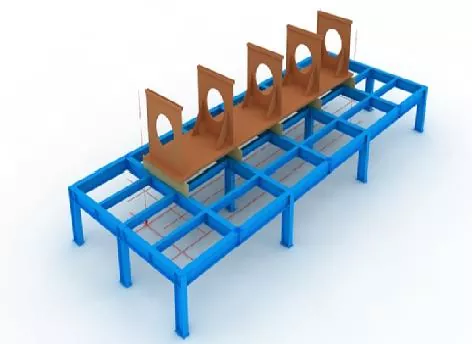
مرحلہ 7 ڈایافرام اسمبلی |
ڈایافرام کو جمع کرنے سے پہلے، نچلے پینل پر پوزیشننگ لائنوں کو نشان زد کریں، اور پیسنے والے پہیے کے ساتھ لائنوں کے دونوں طرف تیرتے ہوئے زنگ کو ہٹا دیں۔ |
|
|
ڈایافرام کھڑے ہونے کے بعد، انہیں ٹیک ویلڈنگ کے ذریعے ٹھیک کریں۔ |
||
|
مرحلہ 8 ویب اسمبلی |
ویب کے اسمبل اور کوالیفائی ہونے کے بعد، اسے ڈایافرام کے خلاف جیک کے ساتھ مضبوطی سے جیک کریں، پھر ٹیک ویلڈنگ کے ذریعے اسے ٹھیک کریں۔
|
|
|
مرحلہ 9 اپر پینل اسمبلی |
پلمب بوب کے ساتھ اوپری پینل کی درست پوزیشننگ مکمل کریں، پھر ٹیک ویلڈنگ کے ذریعے ٹھیک کریں۔ |
|
|
مرحلہ 10 ڈایافرام الیکٹروسلیگ ویلڈنگ |
ڈایافرام کے لیے سنگل رخا الیکٹرو سلیگ ویلڈنگ کو اپنایا جاتا ہے۔ |
|
|
آرک شروع کرنے اور بجھانے کے لیے تانبے کی آستینیں ویلڈنگ کے دوران الیکٹرو سلیگ ویلڈنگ کے سوراخوں کے اوپری اور نچلے سوراخوں پر نصب کی جائیں گی۔ |
||
|
ویلڈنگ کرنٹ اور وولٹیج کو ویلڈنگ کے پورے عمل میں سختی سے کنٹرول کیا جائے گا، اور ویب پر الیکٹرو سلیگ ویلڈنگ ایریا کے رنگ کی تبدیلی کو دیکھنے پر توجہ دی جائے گی۔ |
||
|
مرحلہ 11 مجموعی معائنہ |
معائنہ کے دوران، یہ چیک کرنے پر توجہ مرکوز کریں کہ آیا اجزاء کی لمبائی، اخترن کے طول و عرض اور اختتامی حصے کے طول و عرض ڈیزائن اور تفصیلات کے تقاضوں کو پورا کرتے ہیں، اور برداشت سے باہر تمام حصوں کو درست کرتے ہیں۔ |
|
|
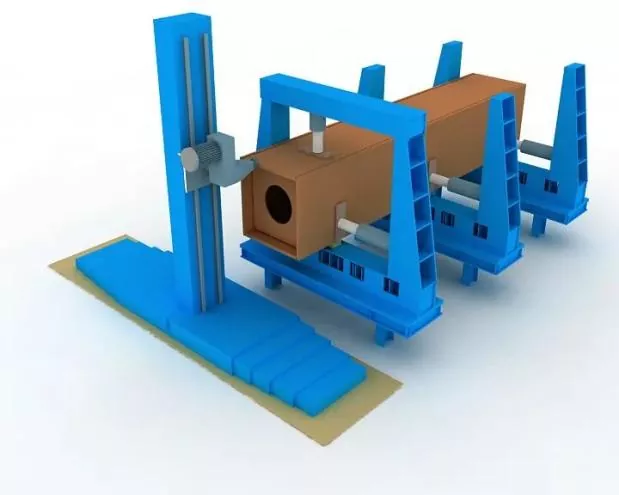
مرحلہ 12 ملنگ ختم کریں۔ |
اسمبلی اور ویلڈنگ کے بعد آخر کا چہرہ ملیں۔ |
|
|
ممبروں کی سطح اور سرے کے چہرے اور ملنگ کٹر کے درمیان ہم آہنگی کی ضمانت دیں۔ |
||
|
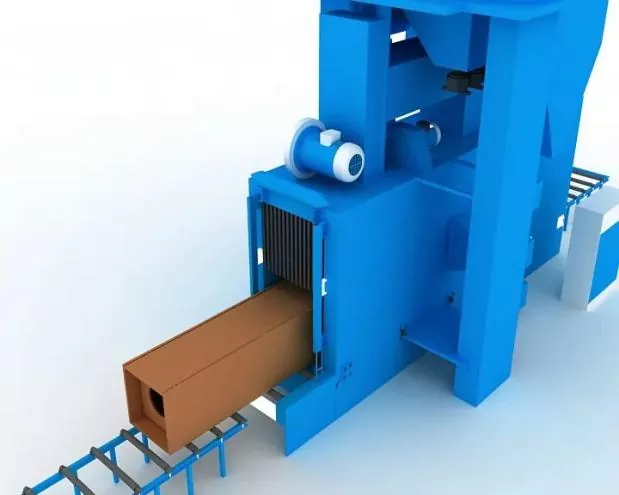
مرحلہ 13 سینڈ بلاسٹنگ اور مورچا ہٹانا |
ویلڈنگ کے بعد ضرورت کے مطابق ریت بلاسٹنگ کے ذریعے زنگ کو مکمل طور پر ہٹائیں، پھر کوٹنگ کی تعمیر میں منتقل کریں۔ |
|


Ⅲ اسمبلی، پوزیشننگ اور ویلڈنگ کے لیے نردجیکرن
|
اسمبلی کی درستگی |
اسمبلی کے دوران: ● ویلڈنگ کی خرابی کو کنٹرول کرنے کے لیے مناسب پابندیاں اپنائی جائیں گی۔ ● ویلڈنگ سکڑنے کے الاؤنسز اور معقول ریورس ڈیفارمیشن کو اجزاء کے طول و عرض کو کنٹرول کرنے اور درست شکل کو یقینی بنانے کے لیے محفوظ کیا جائے گا۔ |
|
ویلڈڈ کنکشنز کی من گھڑت اور اسمبلی کے لیے قابل اجازت انحراف، نیز ساختی اجزاء کی جہتی رواداری، اسٹیل سٹرکچرز (GB 50205) کے تعمیراتی معیار کی قبولیت کے ضابطہ کے تقاضوں کی تعمیل کرے گی۔ |
|
|
اسمبلی پوزیشننگ ویلڈنگ |
اسے نیم خودکار سالڈ وائر گیس میٹل آرک ویلڈنگ (GMAW) کے ذریعے لاگو کیا جائے گا۔ |
|
ویلڈر |
اسمبلی ٹیک ویلڈنگ میں مصروف ویلڈرز کے پاس اسی قابلیت کے سرٹیفکیٹ ہوں گے جن کی تکنیکی تفصیلات برائے ویلڈنگ آف بلڈنگ اسٹیل سٹرکچرز (JGJ81) میں بیان کی گئی ہیں۔ |
|
ٹیک ویلڈز کی پوزیشن |
ٹیک ویلڈز کی پوزیشن: ٹیک ویلڈز کو رسمی ویلڈز کے آغاز اور اختتام سے گریز کرنا چاہیے، اور کونوں، کناروں، سروں اور ساختی مضبوطی اور کاریگری کے نقائص کا شکار دیگر اہم جگہوں پر نہیں رکھا جانا چاہیے۔ |
|
ٹی جوڑوں کے لیے، ٹیک ویلڈنگ: دونوں اطراف میں ہم آہنگی سے کی جائے گی۔ اس دوران، نالی کے اندر ٹیک ویلڈنگ سے جتنا ممکن ہو گریز کیا جائے۔ مکمل دخول گروو ویلڈنگ کے لیے: بیک گوگنگ کے لیے نالی پر ٹیک ویلڈنگ کی جائے گی، جیسے، بیک گوگنگ۔ |
|
|
ویلڈنگ بیکنگ پلیٹوں کی اسمبلی اور ویلڈنگ پوزیشنز کے ساتھ ساتھ رن آن اور رن آف پلیٹیں متعلقہ معیارات کی تعمیل کریں گی۔ |
|
|
ویلڈنگ کا مواد |
اسمبلی اور ٹیک ویلڈنگ کے لیے استعمال ہونے والے ویلڈنگ کا مواد رسمی ویلڈنگ کے لیے استعمال ہونے والے مواد سے مطابقت رکھتا ہے، یعنی وہی ویلڈنگ کا مواد جو سرکاری ویلڈنگ میں ہوتا ہے۔ |
|
اعلی طاقت والے اسٹیل اور کم طاقت والے اسٹیل کے درمیان اسمبلی ویلڈنگ کے لیے، ویلڈنگ کے مواد کو کم طاقت والے اسٹیل کے گریڈ کے مطابق منتخب کیا جانا چاہیے۔ |
متعلقہ خبریں۔
- Eihe اسٹیل سٹرکچر کی طرف سے قومی دن کی مبارکباد
- کامیاب پہلی لہرانا! ایشیا پیسیفک مراکش پروجیکٹ Eihe Steel کے ذریعے شروع کیا گیا۔
- قابلیت کی تجدید منظور! Eihe مسلسل عالمی مارکیٹ کے نقش کو بڑھاتا ہے۔
- ہوائی اڈوں اور اسٹیشنوں کے لیے EHSS سٹیل کی ساخت کی ترسیل
- عالمی ترقی پر توجہ مرکوز کریں: شیڈونگ اسٹیل سٹرکچر انڈسٹری ایسوسی ایشن نے کامیابی کے ساتھ صنعتی بین الاقوامی کاری پر تجربہ ایکسچینج کانفرنس کا انعقاد کیا
- EHSS نے مکمل کامیابی کے ساتھ چنگ ڈاؤ میں 8ویں شانڈونگ اسٹیل سٹرکچر ہائی کوالٹی ڈیولپمنٹ فورم اور 2026 SSSIA کی سالانہ کانفرنس کی مکمل میزبانی کی
مجھے ایک پیغام چھوڑ دو